

כלי חריטה חכם: טכנולוגיה חדשנית להפחתת רעידות ולשיפור ביצועי הייצור
ד"ר זיו ברנד, מרצה בכיר וראש המרכז לחקר בקרה (CRC) במחלקה להנדסת מכונות במכללה האקדמית SCE, הוביל מחקר חדשני במימון רשות החדשנות, בשיתוף צוות חוקרים ממרכז CRC ופרופ' מתיו קול מאוניברסיטת צ'יאנג מאי בתאילנד.
מטרת המחקר היא להתמודד עם אחד האתגרים המרכזיים בתעשיית העיבוד השבבי: רעידות המתפתחות במהלך חריטה עמוקה, הפוגעות באיכות המוצר ומגבילות את קצב הייצור ואת עומק העיבוד.
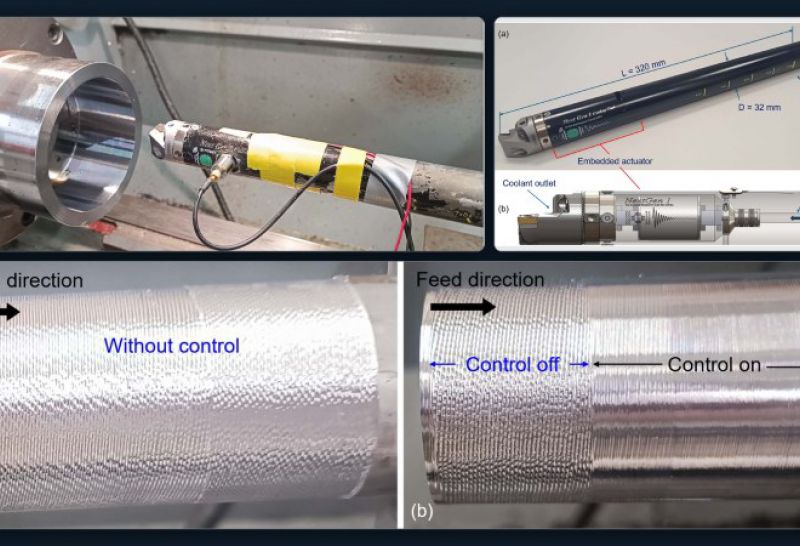
לשם כך פיתחו החוקרים כלי חריטה חכם, שבקצהו משולב אקטואטור אלקטרומגנטי זעיר, המבוסס על טכנולוגיה שבגינה הוגשה בקשת פטנט. האקטואטור מפעיל כוחות מבוקרים המפחיתים את רעידות הכלי בזמן אמת, באמצעות מערכת בקרה מתקדמת המתאימה את פעולתה על סמך נתוני מדידה.
תוצאות המחקר הציגו הפחתה של כ-95% בתגובת הרעידות בתדר התהודה המרכזי בבדיקות מעבדה, והפחתה של כ-85%–90% ברעידות במהלך ניסויי חריטה בפועל. בנוסף, נמצא כי הטכנולוגיה מאפשרת להגדיל עד פי 19 את עומק החיתוך שבו ניתן לעבוד ללא רעידות מזיקות, ובכך פותחת אפשרות להאצת תהליכי הייצור ולשיפור משמעותי באיכות פני השטח.
המחקר התקבל לפרסום בכתב העת המדעי המוביל והיוקרתי IEEE/ASME Transactions on Mechatronics, המתמחה במערכות מכטרוניות ובטכנולוגיות בקרה מתקדמות.
הקדמה: מדוע כלי חריטה ארוכים נוטים לרעוד?
תהליכי עיבוד שבבי, כגון חריטה, כרסום וקידוח, נפוצים בתעשייה ומשמשים לייצור חלקים מדויקים. כאשר נדרש לעבד חורים עמוקים, משתמשים בכלי חיתוך ארוכים ודקים, בעלי יחס גבוה בין האורך לקוטר. כלים אלה נוטים לרעוד ביתר קלות במהלך העיבוד, בשל קשיחותם הדינמית הנמוכה. רעידות אלו מגבילות את כמות החומר שניתן להסיר בפרק זמן נתון, ובכך פוגעות בקצב הייצור ובאיכות המוצר.
אחת הבעיות המרכזיות היא תופעה המכונה צ'אטר (Chatter) – רעידות המתפתחות ומתגברות מעצמן במהלך פעולת החיתוך. התופעה נוצרת כאשר רעידות הכלי משפיעות על פני השטח של החומר, ואלו משפיעים בתורם על כוחות החיתוך במעבר הבא של הכלי. כך נוצר מעגל חוזר שבו הרעידות עלולות להזין את עצמן ולהתגבר. התוצאה היא פגיעה באיכות פני השטח של החלק המעובד, שחיקה מוגברת של כלי החיתוך והגבלה על קצב הייצור.
למה הפתרונות הקיימים לא מספיקים?
הפתרונות הקיימים להפחתת רעידות בכלי חריטה פנימית עמוקה מתחלקים לשלוש קבוצות עיקריות:
- פתרונות פסיביים: מבוססים על בולמי מסה מכווננים, חומרים גרגריים לספיגת רעידות, או שימוש בחומרים קשיחים במיוחד, כגון קרביד וחומרים מרוכבים מסיבי פחמן. פתרונות אלה יכולים להיות יעילים, אך תכונותיהם נקבעות מראש או דורשות כוונון ידני בהתאם לתנאי העבודה. תהליך הכוונון עלול להיות ממושך ואינו תמיד מבטיח ביצועים מיטביים.
- פתרונות חצי-אקטיביים: מאפשרים לשנות באופן מבוקר תכונות פיזיקליות של המערכת, כגון קשיחות או ריסון, כדי להתאים את תגובת הכלי לתנאי העבודה. לדוגמה, ניתן לשנות את קשיחותו של קפיץ באמצעות שינוי מבוקר של הגיאומטריה הפעילה שלו.
- פתרונות אקטיביים: מבוססים על הפעלת כוחות מבוקרים בזמן אמת, הפועלים להפחתת רעידות הכלי. פתרונות אלה עשויים לספק ביצועים משופרים במגוון רחב של תנאי עבודה, גם כאשר משתמשים בכלים ארוכים ודקים במיוחד. עם זאת, ברבים מהמחקרים הקודמים הותקן הרכיב המפעיל את הכוחות (אקטואטור) מחוץ לכלי, על גבי המכונה או בקרבת נקודת ההידוק. התקנה כזו עלולה להגביל את אפשרויות השימוש בכלי, במיוחד בעיבוד חורים עמוקים. פתרונות אחרים, המבוססים על אקטואטורים פיאזואלקטריים המשולבים בגוף הכלי, עלולים אף הם להגביל את אפשרויות ההידוק ואת אורך הכלי שניתן להפעיל.
הפתרון שפיתחו החוקרים מציע גישה שונה: שילוב אקטואטור אלקטרומגנטי זעיר בתוך הקצה החופשי של כלי החריטה, יחד עם מסה נוספת המשמשת ליצירת כוחות מבוקרים כנגד הרעידות. תכנון זה מאפשר לצמצם את מגבלות ההתקנה של פתרונות קודמים, תוך שמירה על יכולת השימוש בכלי לעיבוד חורים עמוקים. עם זאת, המבנה החדש יוצר מערכת דינמית מורכבת יותר, המחייבת שימוש באלגוריתם בקרה מתקדם.
אקטואטור אלקטרומגנטי זעיר בתוך קצה כלי החריטה
במסגרת המחקר פיתחו החוקרים אב טיפוס המבוסס על כלי חריטה מפלדת סגסוגת בקוטר חיצוני של 32 מ"מ, שאורכו יכול להגיע עד פי 11 מקוטרו. בקצה הכלי שולב אקטואטור אלקטרומגנטי זעיר, המותקן בתוך חלל בקוטר 28 מ"מ בלבד. האקטואטור מורכב משלושה רכיבים עיקריים:
- טבעת מגנטית חיצונית: משמשת כמסת תגובה, המאפשרת יצירת כוחות מבוקרים להפחתת רעידות הכלי.
- רכיב אלקטרומגנטי פנימי (סטטור): כולל מגנטים קבועים וסלילים חשמליים, שבאמצעותם ניתן לשלוט בכוחות המופעלים על הכלי.
- ארבעה מחברים גמישים (Flexures): מחברים בין המסה החיצונית לסטטור ומאפשרים תנועה מבוקרת בכיוון הרצוי, תוך הגבלת תנועה בכיוונים אחרים.
כיצד פועל האקטואטור? המגנטים הקבועים יוצרים שדה מגנטי קבוע, ואילו הזרם החשמלי העובר בסלילים משנה את עוצמת השדה באופן מבוקר. שינוי זה יוצר כוח אלקטרומגנטי המאפשר למערכת להגיב לרעידות הכלי ולהפחית אותן בזמן אמת.
כדי לאפשר מזעור של האקטואטור ולשפר את יעילותו, השתמשו החוקרים בחומר מגנטי מיוחד המבוסס על אבקה מגנטית רכה. חומר זה מסייע בצמצום הפסדי אנרגיה הנגרמים מזרמים חשמליים לא רצויים בתוך הרכיבים המגנטיים, ומאפשר לשלב את המערכת בתוך כלי חריטה בעל קוטר קטן במיוחד.
פתרון קירור חדשני: נוזל הקירור עובר דרך האקטואטור
אחד האתגרים המרכזיים בפיתוח אקטואטור אלקטרומגנטי זעיר הוא החום הנוצר במהלך פעולתו, העלול לפגוע בביצועיו ובאמינותו. בתכנון קודם הגיעו הסלילים לטמפרטורה של כ-70 מעלות צלזיוס במהלך עבודה רציפה.
כדי להתמודד עם אתגר זה, פיתחו החוקרים פתרון המנצל את מערכת הקירור הקיימת במכונת העיבוד השבבי. בתכנון החדש, נוזל הקירור זורם דרך תעלה העוברת במרכז האקטואטור, וכך הוא משמש לשתי מטרות במקביל: קירור הרכיבים הפנימיים של האקטואטור וקירור אזור החיתוך במהלך העיבוד.
בניסויי המעבדה נמצא כי ללא זרימת נוזל קירור הגיעה הטמפרטורה הפנימית לכ-47 מעלות צלזיוס. לעומת זאת, כאשר הופעלה זרימת נוזל הקירור, ירדה הטמפרטורה במהירות לכ-23–25 מעלות צלזיוס. תוצאות אלו, לצד סימולציות ממוחשבות, הדגימו את יעילות פתרון הקירור ואת יכולתו להפחית את הסיכון להתחממות יתר ולפגיעה ברכיבים המגנטיים.
פתרון זה מאפשר לשלב את האקטואטור הזעיר בתוך כלי החריטה, תוך שמירה על תנאי עבודה מתאימים וללא פגיעה בתפקידה המקורי של מערכת הקירור.
בקרה חכמה שלומדת מהנתונים: PR-ADP
האתגר השני שעמד בפני החוקרים היה פיתוח מערכת בקרה חכמה, המסוגלת להפחית את רעידות כלי החריטה באופן יעיל גם כאשר תנאי העבודה משתנים. בשיטות בקרה מסורתיות נדרש בדרך כלל מודל מתמטי המתאר את התנהגות המערכת, אך במציאות התעשייתית קשה לחזות במדויק את כל הכוחות והתנאים המשפיעים על הכלי במהלך העיבוד.
כדי להתמודד עם אתגר זה, פיתחו החוקרים אלגוריתם בקרה מתקדם בשם PR-ADP (Positive-Real Adaptive Dynamic Programming). האלגוריתם מבוסס על למידה מנתוני מדידה, ללא צורך בזיהוי מודל מתמטי מלא של המערכת. בשונה משיטות למידה רגילות, הגישה החדשה משלבת ידע פיזיקלי על מבנה הכלי ועל האופן שבו נוצרים כוחות החיתוך, במטרה לשפר את יכולת הבקרה ולשמור על יציבות המערכת גם בנוכחות הפרעות ושינויים בתנאי העבודה.
אחד היתרונות המשמעותיים של השיטה הוא מהירות תהליך הלמידה. בניסויי המעבדה הספיקה שנייה אחת בלבד של נתוני מדידה כדי לחשב את הבקר. האלגוריתם השלים 40 מחזורי חישוב בכשלוש שניות על מחשב רגיל, כאשר תהליך הלמידה כולו יכול להסתיים באופן אוטומטי בתוך פחות מעשר שניות. לאחר חישוב הבקר, הוא פועל בזמן אמת ומווסת את הכוחות שמפעיל האקטואטור כדי להפחית את הרעידות.
לצורך מדידת תגובת הכלי השתמשו החוקרים בחיישן מאמץ פיאזואלקטרי זעיר, המותקן בקרבת נקודת ההידוק של הכלי, ובחיישני תאוצה. באמצעות עיבוד מתקדם של אותות החיישנים ניתן להעריך את תנועת המערכת בזמן אמת, ללא צורך בהתקנת חיישן תזוזה מגושם בקצה הכלי.
בסימולציות ממוחשבות הושוותה השיטה החדשה לשיטת בקרה אקטיבית מקובלת, המבוססת על משוב מהירות יחסית. התוצאות הראו כי הגישה החדשה מאפשרת לשפר את גבולות היציבות של תהליך החיתוך, תוך הפחתת הרגישות לבחירת פרמטרי הבקרה. בכך היא מציעה פוטנציאל להתאמה פשוטה ומהירה יותר של כלי החריטה לתנאי עבודה שונים.
התוצאות במספרים: פחות רעידות, חיתוך יעיל יותר ואיכות משופרת
הטכנולוגיה החדשה נבחנה בסימולציות ממוחשבות, בניסויי מעבדה ובניסויי חריטה שבוצעו במחרטה תעשייתית. התוצאות הדגימו שיפור משמעותי ביציבות כלי החריטה ובאיכות החלקים המעובדים.
| מדד | ללא בקרה | עם בקרת PR-ADP |
עוצמת תגובת הרעידות בתדר התהודה המרכזי בבדיקות מעבדה | 100% (ערך ייחוס) | הפחתה של כ-95% |
גבול החיתוך היציב במהירות של 680 סיבובים לדקה, על פי ניתוח יציבות | 0.021 מ"מ | 0.407 מ"מ – גידול של פי 19 |
משרעת הרעידות במהלך חריטת אלומיניום | כ-±180 מיקרון | כ-±20 עד 30 ± מיקרון – הפחתה של כ-85%–90% |
1.73 מיקרון – שיפור של כ-28% | 2.41 מיקרון | חספוס פני השטח בחריטת אלומיניום |
2.89 מיקרון – שיפור של כ-36% | 4.50 מיקרון | חספוס פני השטח בחריטת פלדה |
אחד ההישגים המרכזיים של המחקר הוא הגדלת גבול החיתוך היציב פי 19 בתנאי הבדיקה שנבחנו. המשמעות היא שהמערכת עשויה לאפשר הסרה של כמות חומר גדולה יותר בכל מעבר של כלי החריטה, מבלי להתפתח לרעידות מזיקות. בכך נפתח פתח לקיצור זמני העיבוד ולהגדלת תפוקת הייצור, תוך שמירה על איכות פני השטח.
בניסויי המעבדה נמצא כי מערכת הבקרה הפחיתה באופן משמעותי את הרעידות בתדר התהודה המרכזי של הכלי, מבלי שנצפתה השפעה שלילית על תדרי הרעידות הגבוהים יותר. יתרון זה חשוב במיוחד לשמירה על יציבות המערכת במהלך העיבוד.
בניסויי החריטה שבוצעו בפועל, השתמשו החוקרים בכלי שאורכו פי 10 מקוטרו. בתחילת הניסוי פעל הכלי ללא בקרה והתפתחו רעידות חזקות שפגעו באיכות פני השטח. לאחר כ-16.5 שניות הופעלה מערכת הבקרה החכמה, ובתוך 2–3 שניות בלבד נרשמה ירידה משמעותית בעוצמת הרעידות. סימני הרעידות שנראו על פני החלק המעובד נעלמו, והתקבלו פני שטח אחידים ואיכותיים יותר.
גם בניסויים עם כלי ארוך ודק עוד יותר, שאורכו פי 11 מקוטרו, הצביעו התוצאות על הגדלה של יותר מפי 10 בגבול החיתוך היציב.
לדברי החוקרים, למיטב ידיעתם, מדובר בהדגמה הניסויית הראשונה של דיכוי אקטיבי של רעידות מסוג צ'אטר בכלי חריטה בעל קוטר קטן של 32 מ"מ בלבד, כאשר אורך השלוחה שלו גדול פי 10 מקוטרו.
מה המשמעות עבור התעשייה?
הטכנולוגיה שפיתחו החוקרים פותחת אפשרויות חדשות לתעשיית העיבוד השבבי, במיוחד בייצור חלקים מדויקים הכוללים חורים עמוקים, שבהם רעידות כלי החיתוך מהוות מגבלה משמעותית.
באמצעות שילוב של אקטואטור אלקטרומגנטי זעיר ומערכת בקרה חכמה הלומדת מנתוני מדידה, ניתן להפחית את הרעידות, לשפר את איכות פני השטח ולהגדיל את יכולת החיתוך של הכלי. יתרונות אלה עשויים לאפשר קיצור של זמני הייצור, הפחתת עלויות ושיפור איכות המוצרים, ללא צורך בכוונון ידני מורכב של מערכת הבקרה.
יתרון נוסף של הפיתוח הוא האפשרות לשלב את המערכת בתוך כלי החריטה עצמו, מבלי להגביל את פעולתו הבסיסית, לרבות אספקת נוזל קירור ישירות לאזור החיתוך. מבנה זה עשוי להקל בעתיד על שילוב הטכנולוגיה במכונות עיבוד שבבי תעשייתיות.
החוקרים מציינים כי בהמשך ניתן יהיה לבחון את התאמת הטכנולוגיה לכלי חיתוך בעלי קטרים קטנים עוד יותר, תוך התמודדות עם האתגרים הכרוכים במזעור הרכיבים המכניים, המגנטיים ומערכת הקירור.
המחקר מהווה צעד משמעותי בפיתוח דור חדש של כלי עיבוד שבבי חכמים, המסוגלים להתמודד באופן אקטיבי עם רעידות ולסייע לתעשייה לייצר חלקים מורכבים ומדויקים יותר, ביעילות גבוהה יותר.